化妆品瓶定制:从包材选型到量产落地的全链路技术解析
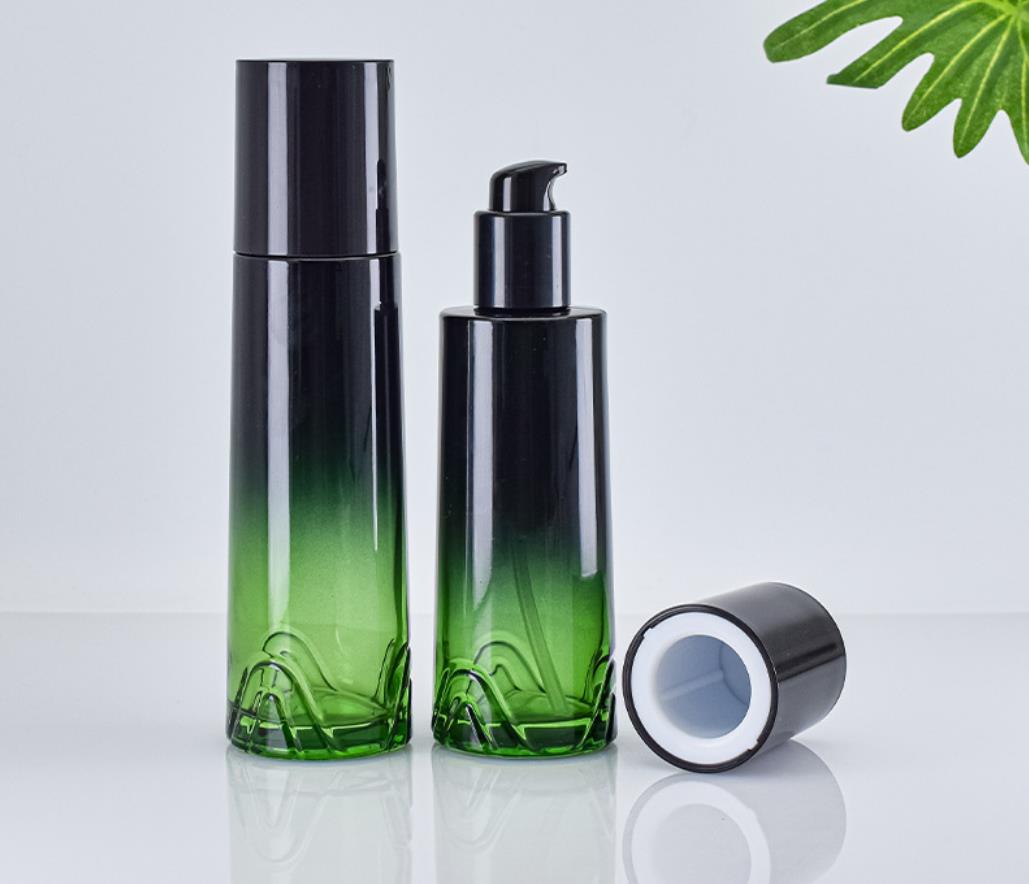
在日化包装行业,化妆品瓶定制从来不是简单的“选个瓶型、印个logo”。从原料树脂的熔指参数到模具钢材的选型,从泵头出液量的公差控制到印刷附着力测试,每一个环节都直接影响终端产品的货架表现与消费者体验。浩闳日化包装扎根嘉兴多年,服务过从初创品牌到上市日化企业的各类客户,本文结合真实产线数据与行业案例,拆解化妆品瓶定制的关键技术节点。
一、材质选择:PET、亚克力与PP的性能边界
材质是定制瓶的第一决策点。根据中国包装联合会2023年数据,日化包装中PET瓶占比约42%,PE瓶约28%,亚克力(PMMA)瓶约12%,其余为PP、玻璃等。不同材质的物理特性决定了适用场景:
- PET瓶:透光率可达90%以上,密度1.38g/cm³,适合洗发水、沐浴露等大容量产品。但PET耐热性有限,热变形温度约70℃,高温灌装需谨慎。
- 亚克力瓶:透光率92%,表面硬度可达2H-3H,质感接近玻璃但重量减轻约50%。膏霜瓶定制中,亚克力壁厚通常控制在2.5-3.5mm,过薄则刚性不足,过厚则冷却周期延长、成本上升。
- PP瓶:耐化学性优异,适合含活性成分的乳液产品,但透明度较低,多用于内料对光敏感的场景。
以某嘉兴本地护肤品牌为例,其50ml精华液瓶最初选用普通PET,货架期6个月后出现轻微收缩变形。后改用注拉吹PET瓶,壁厚均匀性从±0.3mm提升至±0.15mm,变形问题得到解决。
二、模具与成型:公差控制决定良品率
化妆品瓶定制的核心成本发生在模具环节。一套24腔注塑模具,钢材多选用S136或2316,硬度HRC48-52。模具精度直接决定瓶口螺纹的配合度——螺纹公差若超过±0.1mm,泵头旋入后容易出现歪斜或漏液。
在吹瓶工艺中,瓶身壁厚偏差是常见痛点。行业数据显示,挤出吹塑的壁厚偏差通常在±0.5mm左右,而注拉吹可将偏差控制在±0.2mm以内。对于需要丝印或烫金的瓶型,壁厚不均会导致印刷图案拉伸变形,这也是许多品牌在打样阶段反复修改的原因。
三、泵头与配件:出液量的隐性标准
乳液泵头供应中,出液量是容易被忽视却至关重要的参数。常规乳液泵单次出液量在0.2ml-0.5ml之间,公差±0.05ml。若出液量波动过大,消费者会感觉“一泵太多、半泵太少”,直接影响复购意愿。
喷雾瓶厂家的测试标准中,喷雾角度和雾化粒径同样关键。以某款防晒喷雾为例,要求喷雾角度60°±10°,雾化粒径D50在50-80μm之间。这需要泵头内部弹簧力、活塞行程与喷嘴孔径三者精确匹配。浩闳在配套供应中,通常会对每批次泵头进行100次连续按压测试,记录出液量衰减曲线,确保第1次与第100次的出液量差异不超过8%。
四、表面处理与印刷:附着力是底线
包装瓶印刷的常见工艺包括丝印、烫金、喷涂和UV镀膜。其中,丝印附着力需通过百格测试(ISO 2409),要求达到4B以上。若瓶体表面能低于38mN/m,油墨难以牢固附着,运输过程中就会出现掉漆。
亚克力瓶加工中,喷涂工序前需进行静电除尘,否则尘点不良率可高达15%。某客户曾因未做除尘处理,一批5000个亚克力膏霜瓶在喷涂后出现密集尘点,整批报废,直接损失超过8万元。这一案例在行业内并不罕见,也说明表面处理绝非“面子工程”。
五、小批量定制的成本逻辑
许多新锐品牌关心起订量。实际上,化妆品瓶定制的成本曲线在小批量阶段极为陡峭:模具分摊、调机废品、印刷版费三项合计,往往占首批订单成本的40%-60%。以一套5000个的PET瓶为例,若模具费2万元、调机废品率8%、印刷版费3000元,单瓶综合成本可能比10万级订单高出2-3倍。因此,建议品牌在首单时优先选择公模瓶型配合私版印刷,待销量验证后再开私模。
浩闳日化包装在嘉兴设有模具车间与十万级洁净注塑产线,可提供从瓶型设计、模具开发到印刷组装的一站式服务。无论是洗发水瓶生产还是膏霜瓶定制,核心逻辑始终一致:用可量化的工艺参数,替代“差不多就行”的经验判断。这既是制造业的底线,也是品牌方最值得关注的合作标准。